浏览数量: 1 作者: 合纵重工小合 发布时间: 2026-09-20 来源: 本站
在机械传动领域,二次包络蜗杆蜗轮减速机凭借其多齿啮合、双线接触和润滑角大的核心优势,正逐步成为高端装备传动系统的首选方案之一。相较于传统圆柱蜗杆的单齿啮合,平面二次包络环面蜗杆传动在同等中心距下,承载能力可提升2~4倍,传动效率提高30%以上,其啮合过程中形成的弹性流体动压润滑膜,更大幅降低了磨损与噪声。

随着应用范围从冶金、矿山、石化、船舶、军工等传统领域,向太阳能、轨道交通、装备制造等战略性新兴产业扩展,平面二次包络蜗轮蜗杆减速机的制造技术,也成为了大家关注的焦点。
平面二次包络环面传动的核心基础元件是平面包络环面蜗杆与平面二次包络蜗轮,二者的制造精度直接决定了传动的效率、运动精度与使用寿命。
过去,在进行蜗杆加工时,需要在带回转台的专用机床上进行,通过安装切刀盘、铣刀盘或磨头分别实现车削、铣削或磨削。这类机床多为外圆磨床、车床或滚齿机样式,加工时需手动调节回转台中心距、配挂轮调整传动比,存在调整烦琐、加工周期长、成本高、加工范围受回转台直径限制等问题。
在进行蜗轮加工时,一般采用滚刀滚切方式,滚刀齿面磨削成型后需进行后角铲磨并保留刃带宽度。由于每个刀齿两侧刃口曲线及螺旋角均不相同,后角铲磨复杂度极高,长期依赖手工操作,精度稳定性难以保障。
随着数控技术的发展,二次包络蜗杆蜗轮的制造迎来了五大核心技术升级,彻底打破了传统工艺的瓶颈:
平面包络环面蜗杆数控车削技术:通过数控系统精准控制刀具轨迹,替代传统手动调节,大幅提升蜗杆齿面的加工精度与一致性。
虚拟回转中心技术:突破物理回转台的直径限制,实现更大规格蜗杆的灵活加工,降低设备成本。
五轴联动加工技术:通过多轴协同运动,一次性完成复杂齿面的高精度加工,减少装夹次数,提升加工效率。
平面二次包络蜗轮铣削技术:替代传统滚切工艺,通过数控铣削实现蜗轮齿面的精准成型,避免手工铲磨的精度波动。
平面二次包络蜗轮滚刀后角铲磨数控技术:将手工铲磨升级为数控自动化操作,精准控制刃带宽度与后角角度,保障滚刀寿命与蜗轮加工精度。
目前,国内企业在平面二次包络环面蜗杆蜗轮的技术研究上已达到国际先进水平。以合纵重工SGR为例,其与高校联合研制出国内首台环面蜗杆精度检测仪,从设计、工艺、生产装配到检测手段实现了系统化突破,为这项由中国自主创新的传动技术推广提供了技术支撑。
合纵重工SGR配备有四轴联动复杂平面数控磨床、立式和卧式加工中心、齿轮机床、数控立式车削中心等先进设备,确保了环面蜗杆的精度加工。
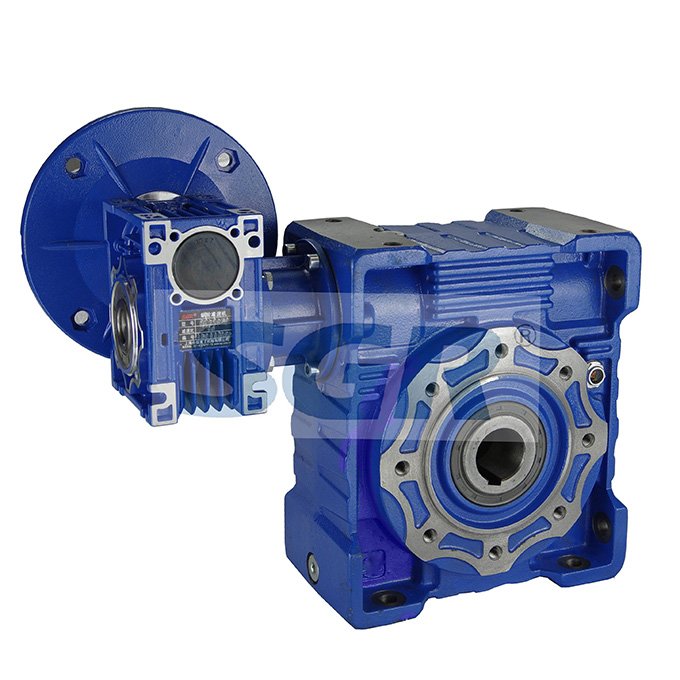
目前,合纵重工SGR研发生产的蜗轮蜗杆减速机已被广泛应用于建筑卷扬机、舞台升降机、冶金设备、机械夹紧装置、压片机等设备。